


Barillet d'injection
À propos de nous
Nouvellement fondée en 2020 au sein d'East Prospects Int'l Trading Group (en abrégé East Prospects), Ningbo DW Plastics Machinery Co., Ltd. (en abrégé DW Machinery) est spécialisée dans la production et le commerce de diverses pièces de précision utilisées sur les machines de moulage par injection et d'extrusion de plastique, notamment des vis, des barillets, des tirants, des pistons et des pièces d'usinage associées.
Pour fournir des pièces de précision de qualité avec une résistance à l'usure, à la corrosion, à la haute pression et à la grande vitesse, notre équipe est composée d'un certain nombre d'ingénieurs, de techniciens et de vendeurs qui possèdent une vaste expérience et une expertise du secteur.
Afin de répondre aux besoins de nos clients, DW Machinery développe, conçoit et innove de manière indépendante et a obtenu un certain nombre de brevets de produits. De plus, en tant qu'entreprise certifiée ISO9001, nous continuons d'améliorer le système de contrôle qualité grâce à des inspections précises à chaque étape de la production.
Pourquoi nous choisir?
Délai d'exécution rapide
Implantés dans la dynamique ville portuaire de Ningbo, nous réalisons et expédions vos commandes rapidement. Vous pouvez compter sur nous pour livrer des produits de haute qualité dans les délais.
Rentable
Nous nous efforçons de dépasser les attentes de nos clients avec nos produits et services. Une planification préalable complète garantit que tous les travaux sont effectués de manière rentable.
Garantie d'un an
Nous sommes sûrs de fournir une garantie d'un an sur les matériaux et la fabrication de tous nos produits.
Appareils de mesure
DW Machinery propose une gamme complète de jauges d'alésage et d'appareils de mesure d'usure de haute précision.


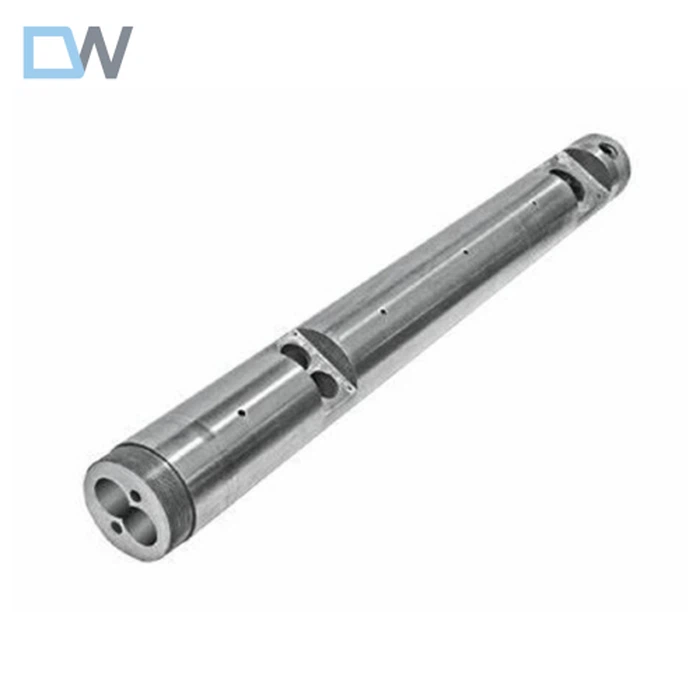
Le cylindre et la vis constituent le système d'extrusion. Comme la vis, le cylindre fonctionne également sous haute pression, haute température, usure sévère et certaines conditions de corrosion. Dans le processus d'extrusion, le cylindre a également pour fonction de transférer la chaleur vers ou depuis le matériau. Un système de chauffage et de refroidissement est également prévu sur le cylindre et la tête de la machine est installée.
De plus, un orifice d'alimentation doit être ouvert sur le canon. La géométrie de l'orifice d'alimentation et son emplacement ont une grande influence sur les performances d'alimentation. La douceur de la surface intérieure du canon et les rainures sur la paroi intérieure de la section d'alimentation ont une grande influence sur le processus d'extrusion.
Avantages du barillet d'injection
Fusion et homogénéisation des matières plastiques
La fonction principale du cylindre de moulage par injection est de faire fondre et d'homogénéiser les matières plastiques. Lorsque la vis de plastification tourne dans le cylindre, elle génère de la chaleur par frottement, faisant fondre les pastilles ou les granulés de plastique solides.
Les éléments chauffants internes du canon fournissent une chaleur supplémentaire selon les besoins, assurant une fusion et une homogénéisation complètes de la matière plastique et éliminant toute incohérence ou particule non fondue.
Mélange et dispersion d'additifs
En plus de faire fondre la matière plastique de base, le cylindre de moulage par injection facilite le mélange et la dispersion de divers additifs. Des additifs tels que des colorants, des agents de renforcement, des retardateurs de flamme et des lubrifiants sont souvent incorporés à la matière plastique pour améliorer des propriétés spécifiques.
La conception et la géométrie interne du cylindre, ainsi que la rotation de la vis, favorisent un mélange et une dispersion complets de ces additifs, assurant une répartition uniforme dans le plastique fondu.
Contrôle et stabilité de la température
Le cylindre de moulage par injection de plastique est doté de mécanismes de contrôle précis de la température. Les éléments chauffants intégrés dans le cylindre maintiennent le profil de température souhaité pour faire fondre et traiter efficacement la matière plastique.
Un contrôle adéquat de la température est essentiel pour éviter la surchauffe ou la sous-chauffe, car cela affecte directement la viscosité, l'écoulement et la qualité du plastique fondu. Un contrôle stable et constant de la température dans le cylindre de moulage par injection de plastique garantit un traitement fiable et une qualité de pièce optimisée.
Résistance à l'abrasion et à la corrosion
La vis de plastification à l'intérieur du cylindre est soumise à une usure importante en raison de la nature abrasive des matières plastiques. Afin de remédier à ce problème, les fabricants utilisent des matériaux durables et résistants à l'usure pour construire le cylindre, lui permettant de supporter des frottements et des contacts répétés avec la vis de plastification.
L'acier trempé ou les alliages bimétalliques améliorent la résistance du canon à l'abrasion, prolongeant ainsi sa durée de vie et réduisant le besoin de remplacements ou d'entretien fréquents.
Types de barils d'injection
1.Barillet intégral
Il est traité sur toute la surface. Cette structure permet de garantir une grande précision de fabrication et d'assemblage, et peut également simplifier le travail d'assemblage, ce qui est pratique pour l'installation et le démontage du système de chauffage et de refroidissement. De plus, la chaleur est répartie uniformément dans la direction axiale. Naturellement, ce type de barillet nécessite des conditions de traitement et de fabrication plus élevées.
2.Barillet combiné
Cela signifie qu'un barillet est composé de plusieurs sections de barillet. L'extrudeuse expérimentale et l'extrudeuse d'échappement utilisent le barillet combiné. Le premier sert à faciliter le changement de la longueur du barillet pour s'adapter à la vis sans rapport d'aspect, et le second sert à régler la section d'échappement.
Dans un certain sens, l'utilisation de barils composites est propice aux matériaux et au traitement locaux et est bénéfique pour les petites et moyennes usines. Mais en fait, la précision d'usinage des barils combinés est très élevée. Chaque section du barillet combiné est reliée par des boulons à bride. De cette façon, l'uniformité du chauffage du barillet est détruite et la perte de chaleur est augmentée. Cela n'est pas pratique pour le réglage et l'entretien du système de chauffage et de refroidissement.
3.Barillet bimétallique
Afin de répondre non seulement aux exigences matérielles du cylindre pour le moulage par injection, mais aussi d'économiser des matériaux précieux, de nombreux cylindres sont incrustés d'une bague en acier allié dans la matrice d'acier au carbone général ou d'acier moulé. Une fois la bague usée, elle peut être retirée et remplacée. La bague doit être bien adaptée au cylindre pour garantir que la conduction thermique sur toute la paroi du cylindre ne soit pas affectée ; il n'y a pas de mouvement relatif entre le cylindre et la bague, et elle peut être facilement retirée, il est donc nécessaire de sélectionner la précision d'adaptation appropriée, qui est adoptée par certaines usines.
4. Canon IKV
1) La rainure longitudinale est placée sur la paroi intérieure de la section d'alimentation du canon
Afin d'améliorer le débit de transport des solides, selon la théorie du transport des solides, une méthode consiste à augmenter le coefficient de frottement de la surface du cylindre du matériau, et une autre méthode consiste à augmenter la surface du matériau traversant la section transversale perpendiculaire à l'axe de la vis au niveau de l'orifice d'alimentation. Les deux méthodes consistent à installer une rainure longitudinale sur la paroi intérieure de la section d'alimentation et à transformer la paroi intérieure de la section d'alimentation près de l'embouchure d'alimentation en un cône.
2) Section d'alimentation à refroidissement forcé du barillet
Afin d'améliorer la capacité de transport des solides, il existe une autre méthode. L'objectif est de maintenir la température du matériau transporté en dessous du point de ramollissement ou du point de fusion, d'éviter l'apparition de film fondu et de maintenir la propriété de frottement solide du matériau.
Matériau du corps d'injection
Tout comme la vis, afin de répondre aux exigences de fonctionnement du canon, celui-ci doit être fabriqué à partir de matériaux de haute qualité, résistants aux hautes températures, à l'usure, à la corrosion et à haute résistance. Ces matériaux doivent également avoir de bonnes propriétés d'usinabilité et de traitement thermique. En plus de l'acier 45#, 40Cr, 38CrMoAL, le canon peut également être fabriqué en acier moulé et en fonte ductile. La section d'alimentation doublée peut être fabriquée en fonte de haute qualité.
Ces dernières années, avec le développement de l'extrusion à grande vitesse et des plastiques techniques, en particulier lors de l'extrusion de plastiques renforcés de fibres de verre et de plastiques contenant des charges inorganiques, des exigences plus élevées sont imposées à la résistance à l'usure et à la corrosion du fût. L'alliage Xaloy développé par les États-Unis, la Belgique et d'autres pays est un nouveau matériau résistant à l'usure et à la corrosion, qui est actuellement largement utilisé à l'étranger. Ce matériau a un point de fusion bas, est dur, a une bonne soudabilité avec l'acier, a une bonne usinabilité, de bonnes performances de coulée et n'a pas de contrainte de coulée. Même s'il est plié après la coulée, il ne tombera pas en écailles.
Le procédé d'application au canon est le suivant : l'alliage Xaloy en poudre et le canon sont chauffés ensemble à haute température. En raison de son point de fusion bas, il peut être fondu à environ 1200 degrés C pour former un état fluide. Le canon tourne à grande vitesse et l'énorme force centrifuge générée par le Xaloy fondu le fait couler sur la paroi intérieure du canon chauffé au rouge avec une épaisseur d'environ 2 mm. Exigences générales relatives au canon.
Comment régler la température du cylindre d'injection du moule d'injection
Mesure de la température du canon
L'importance du moulage par injection en Chine dans le processus de fabrication repose en grande partie sur la mesure précise de la température du cylindre. Le processus de mesure de la température du cylindre sera utile pour le résultat global de la production. Cependant, afin d'obtenir la température optimale du cylindre, il faut se rappeler que les zones de température du cylindre doivent être cohérentes tout au long du processus. Les températures sont généralement mesurées en degrés Celsius ou Fahrenheit.
Évitez de modifier la température de la zone lorsque l'une des zones de température du corps de la machine de moulage par injection de plastique est modifiée, car cela entraînerait des défauts inattendus dans le produit. Une façon de contrôler la température de la zone consiste à alterner entre le bouton marche/arrêt du contrôleur de température. De cette façon, vous pouvez savoir si vous êtes sur le point d'atteindre la température optimale pour le processus.
Placement du thermocouple
Si vous demandez à votre partenaire de moulage de plastique quelle est la partie la plus cruciale du réglage des températures du cylindre dans la fabrication de moules en plastique, il vous parlera forcément du placement et de la zone de contact du thermocouple. Un thermocouple est un dispositif thermoélectrique utilisé pour mesurer la température. Il se compose de deux fils fabriqués à partir de métaux différents connectés en deux points. Dans les thermocouples, la tension circulant entre les deux jonctions est proportionnelle à la différence de température lors de la production de pièces en plastique.
Il est essentiel de déterminer le positionnement du thermocouple dès la production, car cela fait toute la différence dans l'amélioration de la mesure et du contrôle de la température du fût. Il peut sembler simple de mesurer la température du fût, mais des considérations et un strict respect des exigences de conception sont nécessaires pour obtenir un résultat satisfaisant.
Détection de température
Cette étape est également cruciale pour définir les températures des barils pour les produits en plastique. Les fournisseurs de moules d'injection en Chine s'assurent que les pièces du processus de production sont bien entretenues et efficaces pour travailler sur un projet. La détection de température utilise cette capacité car ce processus est effectué en utilisant en outre des thermocouples sur des machines de moulage par injection de plastique. Les températures sont détectées en vérifiant si le thermocouple est calibré à une température stable, également appelée température de référence. Cela permet des mesures simples et précises des températures.
De petits signaux électriques sont générés lorsqu'une extrémité du cylindre est plus chaude que l'autre. Un thermocouple est constitué de deux fils différents reliés à chaque extrémité. Plus la chaleur générée est importante, plus le signal électrique est important. Les températures sont détectées à l'aide de thermocouples sur la plupart des machines de moulage par injection.
Réglage de la température
L'utilisation du réglage de température dans le moulage par injection de plastique suggère de commencer par les réglages les plus bas pour le traitement d'une qualité spécifique de matériau. Les barils d'injection doivent être divisés en zones pour faciliter le réglage, l'enregistrement et le contrôle de la température. Gardez à l'esprit que pour obtenir un réglage de température optimal, vous pouvez également les régler sur la même valeur. La température de la première zone doit commencer par une valeur inférieure si vous travaillez à des températures plus élevées ou si les temps de cycle sont longs. Cela permettra d'éviter les défauts de moulage prématurés tels que le pontage et la fusion. Avant de commencer le processus de moulage par injection, vous devez demander à votre fournisseur si le baril, le moule, le bloc de trémie et l'huile hydraulique sont tous réglés sur les bonnes températures.
Enregistrement de la température
Les processus de moulage par injection doivent être correctement réglés en fonction de la température souhaitée. Celle-ci doit ensuite être enregistrée dans un registre de réglage de la machine. L'enregistrement de la température comprendra les températures de fusion, les températures du moule, les températures de l'eau et les températures de l'huile. Le nombre croissant de points de mesure de la température doit également être indiqué.
Il est également nécessaire d'intégrer un instrument qui prend en compte la diversité des sondes ainsi qu'un capteur de température électronique portable ou un thermomètre qui peut être utile dans le processus de moulage par injection. L'enregistrement de la température sera également utile si vous souhaitez l'utiliser pour des projets futurs et à des fins de recherche.
Notre usine
DW Machinery possède une série d'équipements de pointe, tels qu'un centre d'usinage CNC, une machine de tournage CNC, une rectifieuse de trous intérieurs, une aléseuse de trous profonds de 13 mètres, une perceuse NC, un système de contrôle par ordinateur de four de nitruration, un four de coulée centrifuge, un équipement de pulvérisation bimétallique PTA, une fraiseuse d'engrenages, etc.
Nous pensons que des produits de haute qualité, ainsi qu'un excellent service de vente et après-vente, sont la clé pour établir une relation client à long terme. Notre équipe de service client s'efforce de vous aider à résoudre tous les problèmes que vous pourriez rencontrer.

FAQ